
 Português


Número Browse:0 Autor:editor do site Publicar Time: 10-10-2026 Origem:alimentado


Os fabricantes de cabos enfrentam diariamente um dilema de produção constante. Forçar as máquinas para maximizar o rendimento parece ser um caminho direto para margens mais altas. No entanto, esta abordagem agressiva introduz riscos graves. Os operadores muitas vezes comprometem a tensão do fio e a consistência do comprimento da colocação na busca pela produção. A eficácia geral do equipamento (OEE) diminui rapidamente quando as máquinas ultrapassam seus limites. Os gestores de instalações devem compreender totalmente a sua linha de base operacional. Você deve diferenciar entre limites teóricos de RPM e velocidades reais de linha sustentáveis. Avaliar capacidades realistas da máquina continua sendo uma etapa crítica. Influencia fortemente a aquisição de equipamentos e as decisões de dimensionamento de instalações. A otimização da produção de cabos requer o tratamento da velocidade do Buncher de torção dupla como um sistema integrado, em vez de uma métrica isolada. Você deve equilibrar cuidadosamente a bitola do fio, o controle dinâmico de tensão e as especificações precisas da máquina. Dominar essas variáveis específicas garante rendimentos confiáveis. Essa abordagem cuidadosa protege seu investimento e garante resultados de fabricação superiores.
Os fabricantes frequentemente calculam mal a sua verdadeira capacidade teórica. Eles analisam apenas as especificações de pico de RPM. Eles ignoram completamente a velocidade operacional sustentada. Este foco singular cria expectativas de produção completamente irrealistas. Os operadores ajustam as máquinas para funcionar na velocidade máxima. Essa estratégia fica fantástica em planilhas e previsões de produção. Infelizmente, ele falha consistentemente no chão de fábrica. Altas velocidades introduzem variáveis que exigem intervenção humana constante.
A mecânica de dupla torção baseia-se num princípio de engenharia engenhoso. Uma única revolução do arco voador transmite duas torções distintas ao feixe de arame. Este design duplica imediatamente a velocidade de produção em comparação com modelos mais antigos de torção única. Estabelece uma base sólida para as expectativas de eficiência operacional. O multiplicador de “duas torções por revolução” revolucionou completamente a fabricação moderna de cabos. Ela permite que máquinas compactas rivalizem com a produção de torcedeiras tradicionais massivas.
Correr em limites de velocidade máximos absolutos geralmente sai pela culatra. Paradoxalmente, reduz o seu OEE real. Altas velocidades aerodinâmicas geram vibrações mecânicas intensas. Essas vibrações causam microparadas frequentes durante o turno. As rupturas dos fios ocorrem com muito mais frequência sob estresse extremo. O desgaste das ferramentas acelera exponencialmente. Os operadores gastam significativamente mais tempo enfiando fios quebrados do que realmente produzindo cabos. Uma máquina funcionando continuamente a 80% da capacidade sempre supera a produção de uma máquina funcionando irregularmente a 100% da capacidade.
Você precisa de uma estrutura confiável para determinar os critérios de sucesso. A velocidade ideal de produção é o ponto exato onde o rendimento atinge o pico logo antes do sucata começar a subir. Encontrar esse equilíbrio requer testes metódicos.
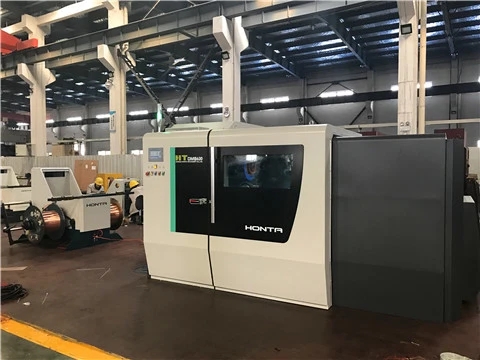
A velocidade de rotação (RPM) determina diretamente a velocidade de tração do cabrestante. Esta relação mecânica determina a estrutura do produto final. A rotação rápida requer uma tração igualmente rápida e precisa. Se a sincronização falhar, a geometria do cabo entra em colapso instantaneamente. Você deve avaliar de perto essa relação recurso-resultado. O mecanismo de tração deve corresponder perfeitamente à rotação do folheto. Qualquer atraso cria defeitos imediatos.
Velocidades mais altas complicam significativamente o controle do comprimento de torção (passo). O passo preciso evita interferência elétrica em cabos de dados. Os cabrestantes servo-acionados modernos ajustam-se dinamicamente para manter essa precisão. Eles superam significativamente os modelos tradicionais acionados por engrenagens. Os servos compensam microflutuações em tempo real. Os sistemas de engrenagens sofrem de folga mecânica inerente. Servos fornecem correção digital imediata. Esta precisão digital mantém o tom incrivelmente estável mesmo em altas RPM.
As operações de alta velocidade colocam imensa tensão nos fios de cobre ou alumínio. A integridade da direção de torção (torção S ou torção Z) pode sofrer sob esse estresse. A tensão residual se acumula profundamente dentro da matriz metálica. Essa tensão oculta faz com que o cabo final se desenrole ou dobre durante a instalação. As formações de torção S e torção Z requerem perfis de tensão distintos. As altas velocidades amplificam quaisquer pequenas irregularidades nestes perfis. Os operadores devem monitorar constantemente a estabilidade da direção de torção.
As equipes de compras devem exigir métricas específicas de controle de qualidade antes de comprar equipamentos. Peça aos fabricantes de máquinas que comprovem a estabilidade de inclinação nas velocidades máximas anunciadas. Solicite logs de teste reais de execuções anteriores do cliente.
A física dita limites operacionais rígidos na fabricação de fios. Passar fio fino ou médio a mais de 2.000 RPM cria forças físicas intensas. As forças centrífugas puxam o fio violentamente para fora em direção à proa. Eles alteram severamente a dinâmica de tensão dentro do gabinete da máquina. O fio se estica sob esse puxão para fora. A resistência elétrica muda devido a esse alongamento físico. O cobre pode facilmente endurecer e quebrar no meio da produção.
Você deve avaliar diversas soluções de controle dinâmico de tensão. Sistemas de fricção mecânica, como embreagens de pólvora, geram calor excessivo. Eles perdem uma precisão significativa à medida que as temperaturas aumentam durante um turno. As embreagens de pólvora funcionam bem para operações de baixa velocidade. Os sistemas de feedback de tensão motorizados ou pneumáticos funcionam muito melhor em altas velocidades. Eles ajustam a força de frenagem continuamente com base nos dados do sensor em tempo real. Os sistemas pneumáticos oferecem tempos de resposta incríveis em milissegundos.
A torção rápida gera enorme energia cinética dentro da máquina. As paradas de emergência (E-Stops) representam um enorme risco mecânico. Os carretéis cheios serão ultrapassados se os freios não engatarem corretamente. A frenagem regenerativa evita o rompimento catastrófico dos fios. Os sistemas de travagem de alto desempenho dissipam esta energia cinética com segurança. Eles param o arco e o carretel de enrolamento simultaneamente. Esta parada sincronizada evita emaranhados de fios e danos ao equipamento.
O controle avançado de tensão certamente permite execuções de produção mais rápidas. No entanto, introduz desafios de manutenção inteiramente novos. Esses sistemas sensíveis exigem ambientes operacionais imaculados. O acúmulo de poeira das aparas de cobre cria grave cegueira do sensor. Você deve calibrar esses sensores eletrônicos com muito mais frequência do que embreagens mecânicas.
Tabela 1: Comparação do Mecanismo de Controle de Tensão
| Tipo de sistema | Desempenho de alta velocidade | Necessidades de manutenção | Aplicação ideal |
|---|---|---|---|
| Fricção Mecânica (Embreagem a Pó) | Ruim a Médio | Baixo (peças simples) | Fios de baixa velocidade e bitola grande |
| Feedback pneumático | Excelente | Médio (requer ar limpo) | Cabos de dados de alta velocidade |
| Servo Tensão Motorizada | Superior | Alto (calibração do sensor) | Fio ultrafino, cabos aeroespaciais |
Os compradores devem comparar os tamanhos dos equipamentos de forma lógica. Os fabricantes produzem máquinas das séries 500, 630, 800 e 1000. Cada categoria tem como alvo dimensões de fio e massas de carretel muito específicas. Superdimensionar sua máquina desperdiça energia valiosa e espaço na fábrica. O subdimensionamento limita severamente a sua capacidade de produção a longo prazo. Você precisa de uma categoria de solução que se alinhe perfeitamente com suas metas de resultados.
O Buncher de dupla torção 630 continua sendo o padrão definitivo da indústria. Ele lida perfeitamente com fios de edifícios, cabos LAN e fios automotivos. Acomoda perfeitamente seções transversais de até 6 mm² ou às vezes 10 mm². Esta extrema versatilidade torna-o incrivelmente popular entre os fabricantes globais. Ele atinge o equilíbrio perfeito entre velocidade bruta e capacidade utilizável do carretel.
Você deve analisar a compensação inerente entre velocidade e massa do carretel. Uma máquina 630 funciona suavemente de 1.500 a 2.000 RPM. Um modelo 1000 funciona muito mais devagar devido à sua enorme inércia rotacional. Carretéis menores giram significativamente mais rápido. No entanto, eles exigem trocas de operador mais frequentes. Você deve calcular se a velocidade extra realmente compensa o aumento do tempo de inatividade. Freqüentemente, o tamanho 630 oferece o melhor compromisso matemático.
Os compradores precisam de uma estrutura de decisão clara antes de finalizar a aquisição. Mapeie suas durações médias de execução em relação aos recursos específicos da classe de máquina. Combine as bitolas do fio primário diretamente com o tamanho ideal do carretel. Revise o gráfico abaixo para orientar seu processo de seleção.
Gráfico 1: Classe de máquina de agrupamento e aplicações alvo
| Série de máquinas (tamanho do carretel) | Média máxima de RPM | alvo Seção transversal do fio | Uso primário na indústria |
|---|---|---|---|
| Série 500 | 2.000 - 2.500 rpm | 0,05 mm² - 2,5 mm² | Eletrônicos, cabos finos de TI |
| Série 630 | 1500 - 2000 RPM | 0,5mm² - 10mm² | Automotivo, LAN, Fio para construção |
| Série 800 | 1000 - 1500 RPM | 4,0mm² - 16mm² | Cabos de controle industrial |
| Série 1000 | 800 - 1000 RPM | 10mm² - 35mm² | Distribuição de energia de baixa tensão |
Você deve construir um caso de negócios sólido para novos equipamentos. Não confie muito em afirmações exageradas do fabricante. Baseie seu ROI exclusivamente em médias de produção sustentadas. Observe estritamente os bons medidores líquidos produzidos por turno. Considere uma instalação operando 24 horas por dia, 7 dias por semana. Um aumento de apenas 5% na sucata destrói semanas de lucro projetado. Dimensões de avaliação realistas protegem o seu orçamento de despesas de capital.
Avalie cuidadosamente o consumo de energia por quilograma de fio produzido. Altas velocidades aerodinâmicas consomem significativamente mais energia elétrica (kW). Os arcos de fibra de carbono ajudam a reduzir esse arrasto aerodinâmico. No entanto, você deve avaliar o consumo de energia em relação à produção real. Velocidades mais rápidas às vezes custam mais em eletricidade industrial do que economizam tempo do operador. Calcule suas taxas de serviços públicos em relação ao aumento de volume projetado.
A modelagem de custos de manutenção requer honestidade brutal. As velocidades máximas destroem as peças consumíveis muito mais rapidamente. As bandas de proa, os rolamentos de precisão e as polias guia desgastam-se exponencialmente. Rolamentos classificados para 10.000 horas podem falhar após 4.000 horas sob estresse máximo. Considere essa frequência de substituição acelerada em seu orçamento operacional. A corrida em alta velocidade também requer lubrificantes sintéticos premium caros. Não ignore esses custos recorrentes.
Tome medidas diretas antes de assinar um pedido de compra. Solicite uma execução rigorosa de "Prova de Conceito" do OEM. Peça-lhes dados de teste com base nas especificações exatas do fio. Envie-lhes suas próprias amostras de cobre para torcer. Exija um teste abrangente de aceitação de fábrica (FAT) em suas instalações. Meça você mesmo o rendimento e a qualidade reais antes de aceitar a entrega.
Maximizar a velocidade do equipamento equilibra a física bruta, os limites do equipamento e as propriedades dos materiais. Envolve muito mais do que simplesmente girar o dial para 100%. Operar às cegas na capacidade máxima destrói a qualidade do fio e prejudica o OEE. Você deve tratar seu processo de torção como um sistema altamente integrado. O controle de tensão, a sincronização precisa do cabrestante e o dimensionamento correto da máquina desempenham papéis cruciais.
Priorize máquinas que ofereçam controle de tensão altamente estável. Exija comprimentos de torção precisos operando confortavelmente a 80% da capacidade. Não se concentre estritamente nas especificações de marketing de RPM de pico. A corrida consistente e ininterrupta sempre supera as rajadas erráticas de alta velocidade. A manutenção adequada e expectativas realistas prolongam significativamente a vida útil do equipamento, ao mesmo tempo que protegem o seu rendimento diário.
Consulte imediatamente os engenheiros técnicos de vendas. Execute uma simulação abrangente de rendimento antes de comprar. Baseie esta simulação crítica nas bitolas específicas dos fios e nos tamanhos de carretel solicitados. Compare configurações de 630 mm com configurações maiores para encontrar a combinação ideal. Adote uma abordagem baseada em dados para garantir o sucesso da sua produção.
R: Um modelo 630 padrão normalmente opera entre 1.500 e 2.000 RPM. Por usar mecânica de dupla torção, isso equivale a 3.000 a 4.000 voltas por minuto. Essa faixa de velocidade acomoda com segurança cobre puro, cobre estanhado e ligas de alumínio usadas em fios automotivos e de construção.
R: Velocidades mais altas aumentam exponencialmente a força centrífuga dentro da proa do flyer. Essa força puxa agressivamente o fio para fora, causando severos picos de tensão. O sistema do carretel compensador deve gerenciar e neutralizar ativamente essa força usando frenagem dinâmica; caso contrário, os fios de cobre irão esticar ou quebrar.
R: Sim. Operar continuamente próximo às RPM máximas reduz drasticamente a vida útil dos componentes. O arrasto aerodinâmico extremo tensiona os arcos de fibra de carbono. Os rolamentos de precisão se desgastam exponencialmente mais rápido devido ao intenso calor e vibração. Cronogramas rigorosos de manutenção preventiva tornam-se absolutamente essenciais para evitar falhas mecânicas catastróficas.
R: As flutuações de velocidade causam tração assíncrona entre o cabrestante e a proa do flyer. Esta incompatibilidade leva a um passo altamente irregular (comprimento da postura). O passo irregular arruína a estrutura geométrica, causando falhas em testes elétricos rigorosos, como quedas de impedância ou diafonia grave em cabos de dados.